Содержание
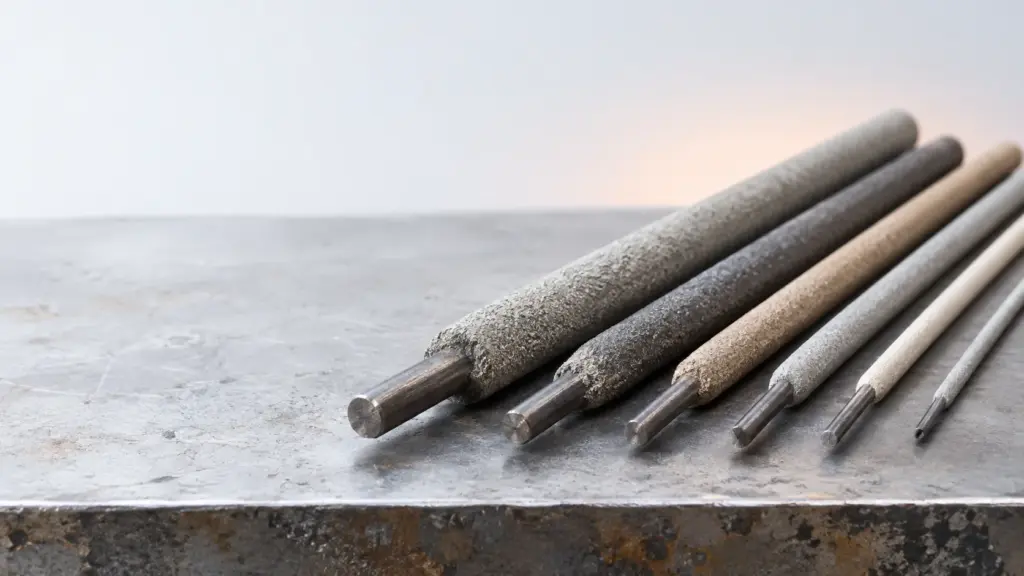
Диаметр электрода выбирают по параметрам свариваемых деталей, типу соединения, положению шва и возможностям сварочного оборудования. После выбора размера назначают начальный ток по документации на конкретную продукцию, а затем проверяют режим на пробном соединении. В каталоге представлены шесть размерных вариантов: 2х350, 2.5х350, 2.6х350, 3х350, 3.2х350 и 4х350.
Как выбрать диаметр электрода для сварки
Подбор начинают не с установки тока на аппарате, а с описания самой задачи. Необходимо понимать, какие детали соединяются, насколько удобен доступ к шву, в каком положении выполняется работа и какие требования предъявлены к готовому соединению. Размер расходного материала рассматривают вместе с этими условиями. Один и тот же вариант нельзя автоматически применять для всех деталей и всех типов швов.
Следующий шаг — проверка технической документации на выбранную продукцию. В ней производитель или поставщик указывает назначение, условия применения и рекомендуемые режимы. Если таких данных недостаточно, не следует назначать ток только по привычке или по размеру стержня. Перед основной работой режим уточняют на образце из сопоставимого материала и в положении, близком к рабочему.
При выборе учитывают возможности держателя и источника питания. Расходный материал должен надёжно фиксироваться, а оборудование — поддерживать требуемый режим без нестабильной работы. Также проверяют состояние кабелей, соединений и контакта с деталью. Неисправность оборудования может выглядеть как ошибка подбора, хотя фактическая причина находится в электрической цепи.
Оценка свариваемых деталей
Для начала определяют конфигурацию соединения. Доступ к прямому открытому участку и работа в ограниченном пространстве требуют разного подхода. Имеют значение подготовка кромок, величина зазора, положение деталей и возможность удерживать постоянную длину дуги. Чем меньше контроль над зоной сварки, тем внимательнее нужно проводить предварительную настройку.
Толщину и форму каждой детали рассматривают отдельно. Нельзя выбирать расходный материал только по наиболее заметному элементу конструкции. Если соединяются детали различной формы, режим должен учитывать поведение обеих сторон соединения. При отсутствии утверждённой технологии решение согласовывают со специалистом, отвечающим за сварочные работы.
Необходимо проверить, предусмотрено ли выполнение шва за один проход или требуется последовательная работа. Самостоятельно назначать количество проходов без данных проекта или технологической карты не следует. Диаметр электрода влияет на удобство формирования шва, но не заменяет требования конструкторской и производственной документации.
Положение шва и доступ к рабочей зоне
Положение соединения влияет на управление сварочной ванной и на стабильность ведения инструмента. При неудобном доступе важны обзор, угол удержания, возможность равномерного перемещения и отсутствие помех. Выбранный размер должен позволять сварщику контролировать процесс по всей длине соединения, а не только на начальном участке.
До начала работ полезно выполнить сухую проверку без зажигания дуги: установить электрод в держатель, оценить подход к началу и окончанию шва, убедиться, что кабель не ограничивает движение. Такая проверка не определяет режим, но помогает выявить механические ограничения. Если свободного доступа нет, технологию работы пересматривают до выполнения соединения.
Пробная настройка режима
Пробу проводят не на основной детали, если технология и условия производства допускают использование отдельного образца. Материал, подготовка поверхности и положение образца должны быть сопоставимы с рабочей задачей. Цель проверки — оценить устойчивость процесса и возможность сформировать соединение без вынужденных остановок и резких изменений скорости.
Результат оценивают не по одному признаку. Важно проверить запуск и удержание дуги, управляемость расплава, равномерность перемещения и внешний вид полученного участка. Если режим нестабилен, сначала исключают плохой контакт, загрязнение поверхности и неисправность оборудования. Только после этого корректируют ток или пересматривают выбранный размер.
Какие размеры электродов есть в каталоге
В представленном списке указаны шесть вариантов. Обозначение содержит два размерных параметра продукции. При заказе необходимо указывать его полностью, поскольку совпадение одного параметра ещё не означает совпадения всей позиции.
| Размерный вариант | Наличие в списке |
|---|---|
| 2х350 | Указан |
| 2.5х350 | Указан |
| 2.6х350 | Указан |
| 3х350 | Указан |
| 3.2х350 | Указан |
| 4х350 | Указан |
Таблица показывает только доступные размерные обозначения из переданного перечня. Она не устанавливает назначение продукции, рекомендуемый ток, тип покрытия, полярность или область применения. Эти характеристики нужно проверять в карточке конкретного товара либо запрашивать у поставщика перед оформлением заказа.
При составлении заявки лучше копировать обозначение полностью. Запрос только на электрод определённого диаметра может оказаться недостаточным для идентификации позиции. Дополнительно указывают задачу, объём потребности и требования, содержащиеся в рабочей документации. Если выбор ещё не утверждён, это также отмечают в запросе.
Посмотреть представленные позиции можно в разделе Электроды сварочные. Фактическое наличие, комплектность и применимость выбранного варианта следует подтвердить до оплаты и запуска работ.
Диаметр сварочных электродов и условия работы
Размер нельзя рассматривать отдельно от условий сварки. Даже при одинаковых деталях результат зависит от подготовки поверхности, качества контакта, положения соединения и устойчивости движения. Поэтому справочная рекомендация не заменяет пробу и утверждённую технологию. Задача снабжения — получить точное обозначение, а задача технологического контроля — подтвердить допустимость его применения.
Если в заявке указан только общий вид работ, закупщик не должен самостоятельно назначать конкретный вариант. Необходимо запросить недостающие данные у ответственного специалиста. Это снижает риск приобретения продукции, которая формально подходит по одному размеру, но не соответствует другим требованиям производства.
Отдельно проверяют условия хранения и состояние упаковки при получении. Повреждение упаковки или заметные дефекты продукции требуют дополнительной оценки до передачи в работу. Решение о допустимости использования принимает ответственное лицо в соответствии с действующими на предприятии правилами.
Диаметр электрода и сварочный ток
Размер расходного материала и рабочий ток связаны, но прямого универсального значения для всех случаев нет. Конкретная настройка зависит от характеристик выбранной продукции, оборудования, соединения и положения работы. По этой причине нельзя составить надёжную таблицу токов, имея только список размеров.
Начальное значение устанавливают по документации на конкретную позицию и требованиям технологического процесса. После этого выполняют пробу и оценивают стабильность. Если работа ведётся по утверждённой карте, приоритет имеют указанные в ней параметры. Самовольное изменение режима без проверки может привести к отклонению результата от требований.
Порядок настройки оборудования
- Проверить полное обозначение выбранной позиции и сопоставить его с заявкой.
- Изучить документацию на расходный материал и сварочное оборудование.
- Убедиться в исправности держателя, кабелей, соединений и рабочего контакта.
- Подготовить поверхность и пробный образец в соответствии с принятой технологией.
- Установить исходный режим по документации, не назначая значение только по размеру.
- Выполнить пробный участок и оценить устойчивость процесса.
- После подтверждения режима перенести настройки в рабочую операцию и контролировать их сохранение.
Настройку выполняют последовательно. Одновременное изменение нескольких условий затрудняет поиск причины нестабильности. Если после замены расходного материала изменилось поведение дуги, сначала сверяют обозначение позиции, полярность и параметры аппарата. Затем проверяют контакт и состояние поверхности.
Почему одного размера недостаточно
Два изделия с одинаковым размерным обозначением могут требовать проверки других характеристик, указанных в документации. Поэтому фраза «электрод сварочный диаметром 4 мм» описывает только часть потребности. Для закупки и применения требуется точная идентификация продукции, согласованная с техническим заданием.
То же относится к сварочному току. Его нельзя подтверждать только на основании размера стержня. Если поставщик располагает карточкой товара или паспортными данными, их сопоставляют с требованиями заказчика. При расхождении информации применение приостанавливают до получения разъяснений.
Корректировка режима по результатам пробы
Пробная работа нужна для подтверждения, а не для обхода документации. Сначала задают допустимую исходную настройку, затем оценивают процесс. Корректировку выполняют постепенно, сохраняя остальные условия по возможности неизменными. После каждой корректировки результат проверяют повторно.
Если устойчивого режима добиться не удаётся, нельзя бесконечно изменять только ток. Причина может относиться к подготовке деталей, состоянию оборудования, выбранной позиции или организации доступа. В таком случае работу останавливают и пересматривают исходные данные вместе с ответственным специалистом.
Проверка перед основной сваркой
Перед началом смены или новой партии полезно сверить маркировку полученной продукции с заявкой. Затем осматривают держатель, кабели и соединения, проверяют подготовку рабочей зоны. Эти действия помогают отделить ошибку комплектации от ошибки настройки.
Расходный материал берут из партии, допущенной к работе на предприятии. Если внешний вид, упаковка или маркировка вызывают сомнения, продукцию не смешивают с уже проверенной партией. Информацию передают снабжению и ответственному за сварочную технологию.
Параметры пробного соединения фиксируют принятым на предприятии способом. Запись должна позволять понять, какая позиция применялась и какие настройки были подтверждены. Это особенно важно, когда в цехе одновременно используются близкие размерные варианты.
Типичные ошибки при подборе
- Выбор только по привычному размеру без проверки назначения продукции.
- Назначение тока по чужому примеру без учёта документации и условий работы.
- Указание в заявке неполного размерного обозначения.
- Замена одной позиции другой без согласования с ответственным специалистом.
- Переход к основной детали без пробной проверки режима.
- Попытка устранить неисправность оборудования изменением сварочного тока.
Большинство ошибок возникает на границе между закупкой и производством. Снабжение видит размер и количество, а производству дополнительно нужны технологические характеристики. Поэтому заявка должна содержать данные, позволяющие однозначно выбрать товар. Если их нет, заказ возвращают на уточнение.
Подготовка заявки поставщику
В заявке указывают полное размерное обозначение из согласованного перечня. Для представленного списка это один из шести вариантов: 2х350, 2.5х350, 2.6х350, 3х350, 3.2х350 или 4х350. Нельзя сокращать запись, если сокращение создаёт неоднозначность.
Также сообщают требуемое количество и существенные условия поставки, утверждённые заказчиком. Если нужна консультация по наличию, к запросу прикладывают описание задачи без попытки заменить им техническое задание. Поставщик может уточнить ассортимент, но окончательное решение о применимости должно соответствовать производственной документации.
Для комплектования сварочных и заготовительных работ могут потребоваться другие позиции. На сайте отдельно представлены разделы Обечайка и Оголовок. Переход в эти разделы не означает автоматической совместимости товаров: каждую позицию подбирают по собственной спецификации.
Дополнительные материалы по каталогу
Если требуется проверить наличие другого вида металлопроката, используйте материал Можно ли купить круги в каталоге. Вопросы по листовым изделиям и их размерам рассмотрены в статье Профнастил: размеры листов для крыши и забора.
При поиске важно не смешивать параметры разных товарных групп. Размер сварочного расходного материала, наружный размер трубы и размеры листа относятся к разным спецификациям. Совпадение числового обозначения не подтверждает совместимость и не позволяет заменить один технический параметр другим.
Частые вопросы
Какой диаметр сварочных электродов выбрать?
Выбор зависит от параметров деталей, типа соединения, положения шва, доступа к рабочей зоне и требований технологии. Сначала проверяют документацию на конкретную продукцию, затем выполняют пробную сварку. В представленном списке доступны варианты 2х350, 2.5х350, 2.6х350, 3х350, 3.2х350 и 4х350.
Как связаны диаметр электрода и сварочный ток?
При изменении размера требуется повторная проверка режима, но одного размера недостаточно для назначения точного тока. Исходную настройку берут из документации на товар и технологических требований, после чего подтверждают на пробном соединении. Универсальное значение без сведений о продукции и условиях работы указывать нельзя.
Есть ли электрод сварочный диаметром 4 мм?
Да, в переданном списке указан размерный вариант 4х350. Перед заказом следует подтвердить наличие нужного количества и сверить полное обозначение с техническим заданием. Сам факт наличия такого размера не определяет его применимость для конкретного соединения.
Бывает ли труба электросварная диаметром 10 мм?
В этой статье приведены только размерные варианты сварочных электродов, поэтому подтвердить наличие трубы с таким параметром по данным статьи нельзя. Труба электросварная диаметром 10 мм должна проверяться как отдельная товарная позиция по её собственной спецификации и фактическому ассортименту поставщика.
Как определить наружный диаметр стальной электросварной трубы?
Наружный размер трубы относится к характеристикам самой трубы и не определяется по используемому расходному материалу. Для подбора нужны точные сведения из проекта, заявки или спецификации. Если данные отсутствуют, их необходимо запросить до заказа и начала сварочных работ.
Есть ли труба электросварная диаметром 20?
Переданный перечень не содержит данных о размерах труб, поэтому наличие такой позиции требует отдельного подтверждения. Не следует принимать размер электрода за указание на наружный размер трубы: это независимые параметры разных видов продукции.
Для заказа подготовьте полное обозначение требуемой позиции, количество и технические требования. Если размер или режим ещё не согласован, укажите условия работы и запросите уточнение до оформления поставки.
Уточнить наличие и получить предложение